
Nas fábricas portuguesas, este cenário repete-se todos os anos na preparação dos orçamentos.
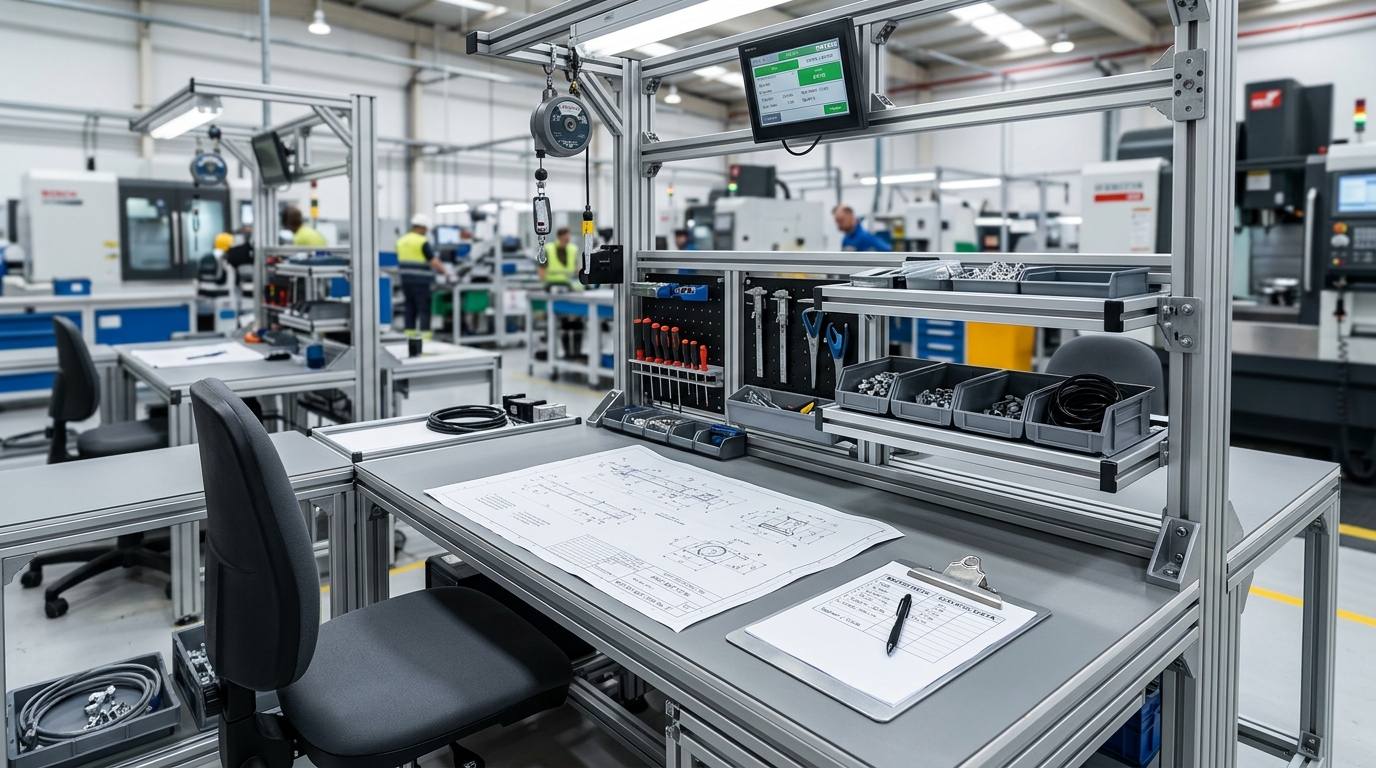
O responsável de produção conhece o chão de fábrica ao detalhe. Vê o operador dar três passos para apanhar uma chave, a caixa de componentes no chão por falta de suporte e o posto onde surgem dores lombares ao fim do turno.
Uma semana depois, na reunião de investimento, essa clareza perde-se. A administração recebe apenas um pedido genérico para “melhorar a ergonomia da linha 3” acompanhado de um valor em euros. O resultado é o adiamento para o ano seguinte, porque a administração decide com base em cadências por hora e número de ciclos, perante propostas que chegam sem métricas financeiras comparáveis.
A folha de cálculo de quatro linhas apresentada neste artigo permite estruturar esse pedido com dados que já existem na fábrica. Para avaliar previamente a dimensão do posto, consulte o custo de um posto de trabalho mal dimensionado.
1. Porque é que as propostas de organização produtiva são chumbadas
O ganho percentual não entra no balanço – Prometer “um aumento de 15% de produtividade” exige um ato de fé da administração. Uma percentagem genérica não tem base de partida clara, método de verificação definido nem linha correspondente no relatório financeiro. Sem critério de auditoria a doze meses, a decisão de investimento fica suspensa.
A falha não está no conceito técnico da bancada, mas na falta de métricas diretas.
A comparação com equipamentos de catálogo – Uma máquina de corte apresenta peças por hora na ficha técnica. Um robô colaborativo indica ciclos por minuto e taxa de disponibilidade. Um armazém automático define metros cúbicos e tempos de picking. Os fabricantes fornecem estes equipamentos com unidades de retorno já calculadas.
Uma proposta interna de reconfiguração de postos costuma chegar apenas com fotos e o orçamento final. Na disputa pelo capital disponível, a administração aprova o projeto com mais retorno mensurável.
A organização produtiva calcula-se com a mesma precisão, desde que a equipa técnica faça essa quantificação antes da reunião.
2. A unidade certa: horas de mão de obra já paga
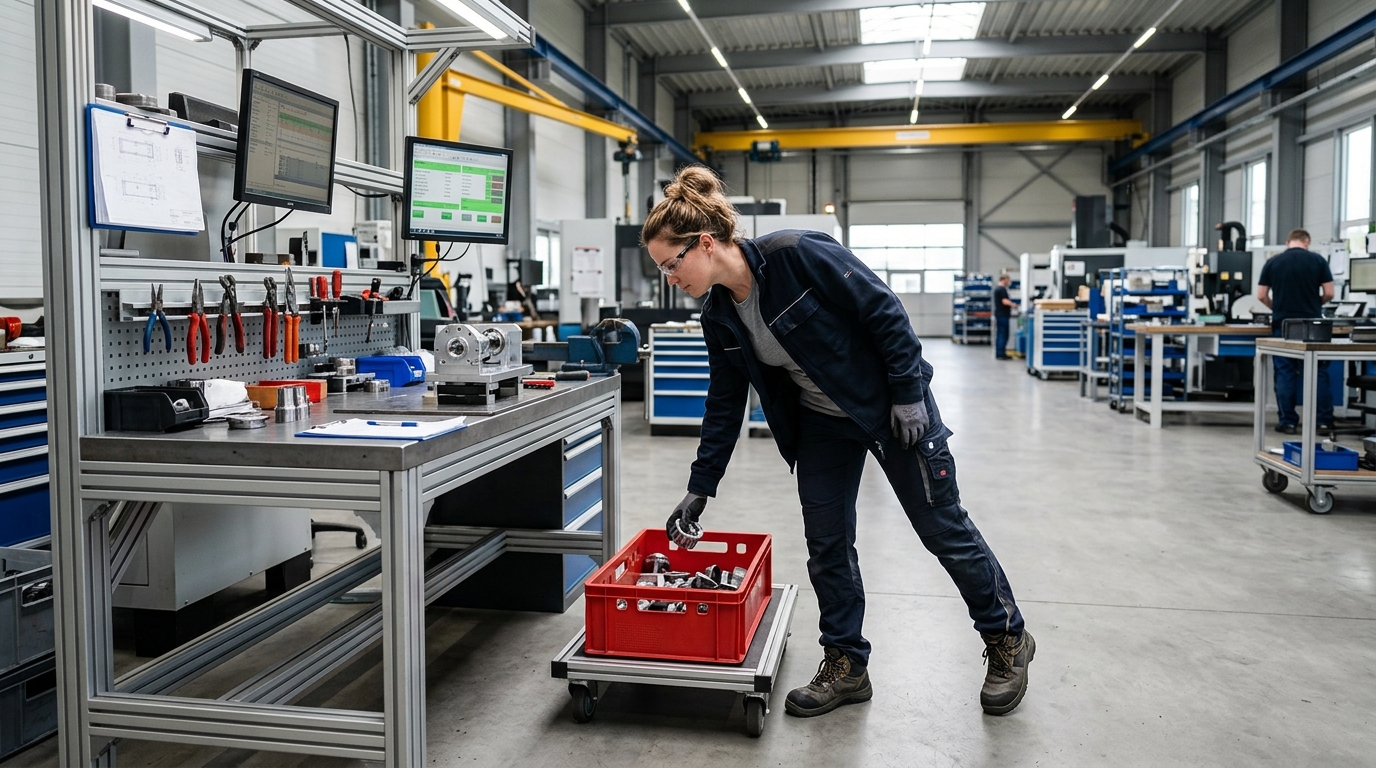
A reorganização de um posto intervém sobre quatro fatores: deslocação desnecessária, tempo de procura de ferramentas, fluxo de reposição e postura do operador.
No fecho de contas, todas estas variáveis representam tempo de trabalho faturado pela empresa sem transformação direta da peça.
O retorno deste investimento é mais previsível do que o de outros projetos industriais: depende da folha salarial atual e do tempo recuperado no turno, sem depender de projeções de aumento de vendas ou evolução de mercado.
Onde se recupera tempo produtivo:
- Procura de ferramentas e peças: A Sandvik Coromant estima que 20% do tempo de um operador se perde em buscas no posto de trabalho. Mesmo numa estimativa baixa de 10 minutos diários por posto, o acumulado atinge cerca de 40 horas anuais por pessoa, o equivalente a uma semana de trabalho.
- Deslocações no posto: Passos repetidos para alcançar componentes somam minutos ao longo do turno e acumulam dezenas de horas em 220 dias úteis.
- Abastecimento: O operador que abandona a montagem para ir buscar caixas ao armazém consome tempo de produção qualificada em tarefas logísticas. A implementação de um comboio logístico resolve esta quebra.
- Postura e fadiga: Uma bancada desajustada abranda o ritmo de montagem na segunda metade do turno e aumenta o erro de montagem. Segundo dados da EU-OSHA, três em cada cinco trabalhadores europeus apresentam queixas músculo-esqueléticas, principal causa de absentismo laboral. A geometria correta do posto está detalhada em altura da bancada de trabalho.
3. A folha de cálculo do retorno
Quatro variáveis bastam para construir uma proposta verificável com a direção financeira:
- Linha 1: Tempo recuperado por posto, por turno. Obtido por amostragem direta no terreno.
- Linha 2: Turnos anuais da linha. Retirado do calendário produtivo (cerca de 220 turnos/ano em laboração normal a 1 turno em Portugal).
- Linha 3: Custo horário com encargos. Custo total da mão de obra, incluindo remuneração base, subsídios, encargos sociais patronais e seguros. Os dados do Eurostat apontam para um custo médio de 19,40 €/hora em Portugal (dados de 2025). O valor específico da empresa deve ser validado com os recursos humanos ou contabilidade.
- Linha 4: Número de postos intervencionados. Contagem estrita dos postos a reconfigurar.
Exemplo prático de cálculo: Cenário de uma linha com 14 postos de trabalho e uma recuperação medida de 12 minutos por turno:
| Linha | Parâmetro | Valor de Entrada | Subtotal |
|---|---|---|---|
| 1 | Tempo recuperado por posto/turno | 12 min | Base de cálculo |
| 2 | Turnos por ano | 220 | 44 h recuperadas por posto/ano |
| 3 | Custo horário com encargos | 19,40 € | 854 € recuperados por posto/ano |
| 4 | Postos abrangidos | 14 | 11 950 € / ano |
O ganho total corresponde a 616 horas de produção por ano, libertadas para trabalho de montagem efetivo ou outras operações de valor acrescentado.
Cálculo do Payback: Para um investimento de 16 800 € (valor hipotetico)na adaptação dos 14 postos:
16 800 € / 11 950 € anuais = 1,41 anos (17 meses de amortização).
A partir do 18.º mês, a poupança reverte diretamente para a margem operacional. Ao contrário de maquinaria pesada sujeita a desgaste mecânico rápido, as soluções em perfil modular de alumínio mantêm integridade estrutural contínua e permitem reaproveitamento de componentes em futuras alterações de produto.
Na indústria transformadora nacional, prazos de amortização inferiores a 24 meses são habitualmente aprovados pelas administrações sem necessidade de escalonamento financeiro.
4. Método de medição
Não é necessário contratar uma auditoria externa de tempos e métodos para obter a média de minutos recuperáveis.
Amostragem em três postos:
- Selecionar três postos da linha: um com bom fluxo, um intermédio e um com constrangimentos visíveis.
- Registar dois períodos diários de 30 minutos durante uma semana (um de manhã e outro após o almoço).
- Utilizar uma folha simples de cronometragem com duas divisões: tempo de montagem efetiva versus tempos de paragem (procura, deslocação, ajuste manual de caixas).
- Somar os tempos de paragem e calcular a média por turno.
O que registar:
- Procura de chaves e consumíveis.
- Passos fora do perímetro do posto.
- Movimentação de caixas pesadas no chão.
- Espera por abastecimento de componentes.
Nota: Intervalos regulamentares, reuniões de arranque e manutenção preventiva ficam fora desta medição.
Ao fechar os dados, se a média obtida for de 16 minutos, apresente 12 minutos na reunião com uma margem de segurança explícita de 25%. A introdução voluntária deste intervalo reforça o rigor técnico do documento.
5. Respostas às dúvidas da administração
“O tempo recuperado resulta em mais faturação?” Em linhas que operam perto da capacidade máxima, o tempo ganho traduz-se em mais capacidade.
Em linhas com capacidade disponível, o benefício manifesta-se na redução direta de horas extraordinárias, menor necessidade de reforço temporário em picos de produção e diminuição de baixas médicas por esforço repetitivo.
“Como confirmamos a precisão destes números?” Três dos quatro parâmetros (turnos, custo horário e número de postos) vêm diretamente dos registos internos da empresa. O tempo recuperado fica documentado com as fichas de medição. Pode incluir na proposta o compromisso de repetir a medição seis meses após a montagem para validar o resultado.
“O que acontece ao investimento se o produto mudar?” As bancadas soldadas perdem utilidade quando o layout produtivo se altera. Os sistemas modulares em perfil de alumínio são desmontados e recombinados para novas dimensões, pontos de fixação e fluxos de peças, mantendo o valor do ativo na fábrica.
6. Erros que inviabilizam a aprovação
- Calcular com o salário base: Omitir encargos sociais e seguros subestima o ganho real em cerca de 25% e revela desconhecimento dos custos globais de mão de obra.
- Projetar ganhos irrealistas: Estimativas de 30 ou 40 minutos recuperados geram ceticismo na direção financeira e colocam o rigor do projeto em causa.
- Incluir reduções teóricas de defeito: Sem histórico formal de taxas de defeito por posto, não misture estimativas de qualidade com o cálculo horário.
- Ignorar tempos de paragem na montagem: Se a alteração do posto exigir paragem da linha, esse período deve constar na rubrica de investimento.
- Apresentar apenas o total: Apresente sempre as quatro parcelas discriminadas para permitir a validação autónoma de quem analisa a proposta.
Conclusão
A distância entre um problema que se vê no chão de fábrica e um investimento aprovado costuma ser uma questão de conversão, não de convencimento.
Minutos por turno, multiplicados por turnos por ano, multiplicados pelo custo/hora carregado, multiplicados pelo número de postos. Quatro operações que transformam uma observação numa quantia em euros, e uma quantia em euros num prazo de retorno. É esta a linguagem em que as decisões de capital são tomadas, e é aprendível em dez minutos.
Fica um último ponto, que é o mais contraintuitivo de tudo isto. A proposta que passa costuma prometer menos do que a que foi chumbada. Um ganho de doze minutos por turno é aprovado com mais facilidade do que um ganho de trinta, porque a direção financeira consegue conferi-lo daqui a um ano. Trocar ambição por verificabilidade é, quase sempre, o melhor negócio que pode fazer numa reunião de orçamento.
E se ao fim de seis meses a medição de controlo der acima do prometido, a proposta seguinte deixa de precisar de tanta defesa.
Fontes dos dados citados
- Custo médio por hora de trabalho em Portugal, 19,40 € (2025): Eurostat, via idealista/news
- 20% da produtividade perdida em procura de ferramentas; 10 min/dia equivalem a 40 h/ano: Sandvik Coromant, citado por Nokia
- Três em cada cinco trabalhadores da UE com lesões músculo-esqueléticas: EU-OSHA